cutting4u GbR
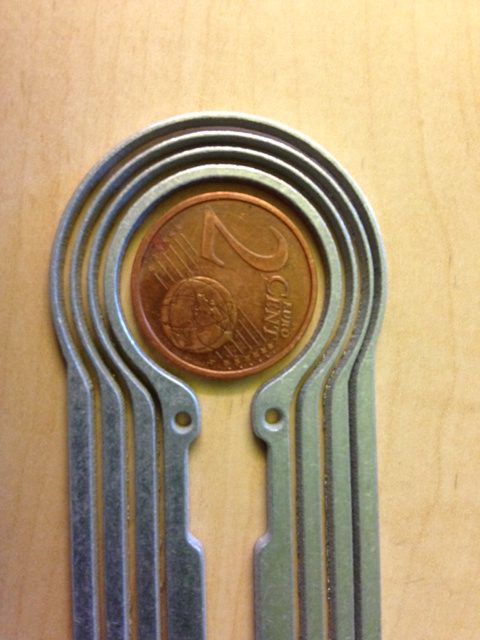
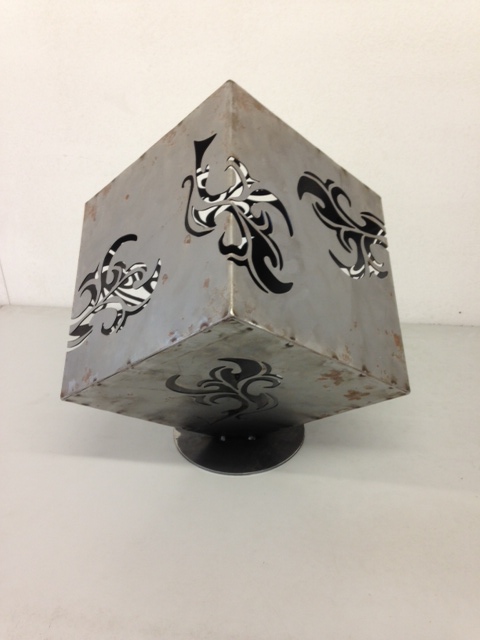
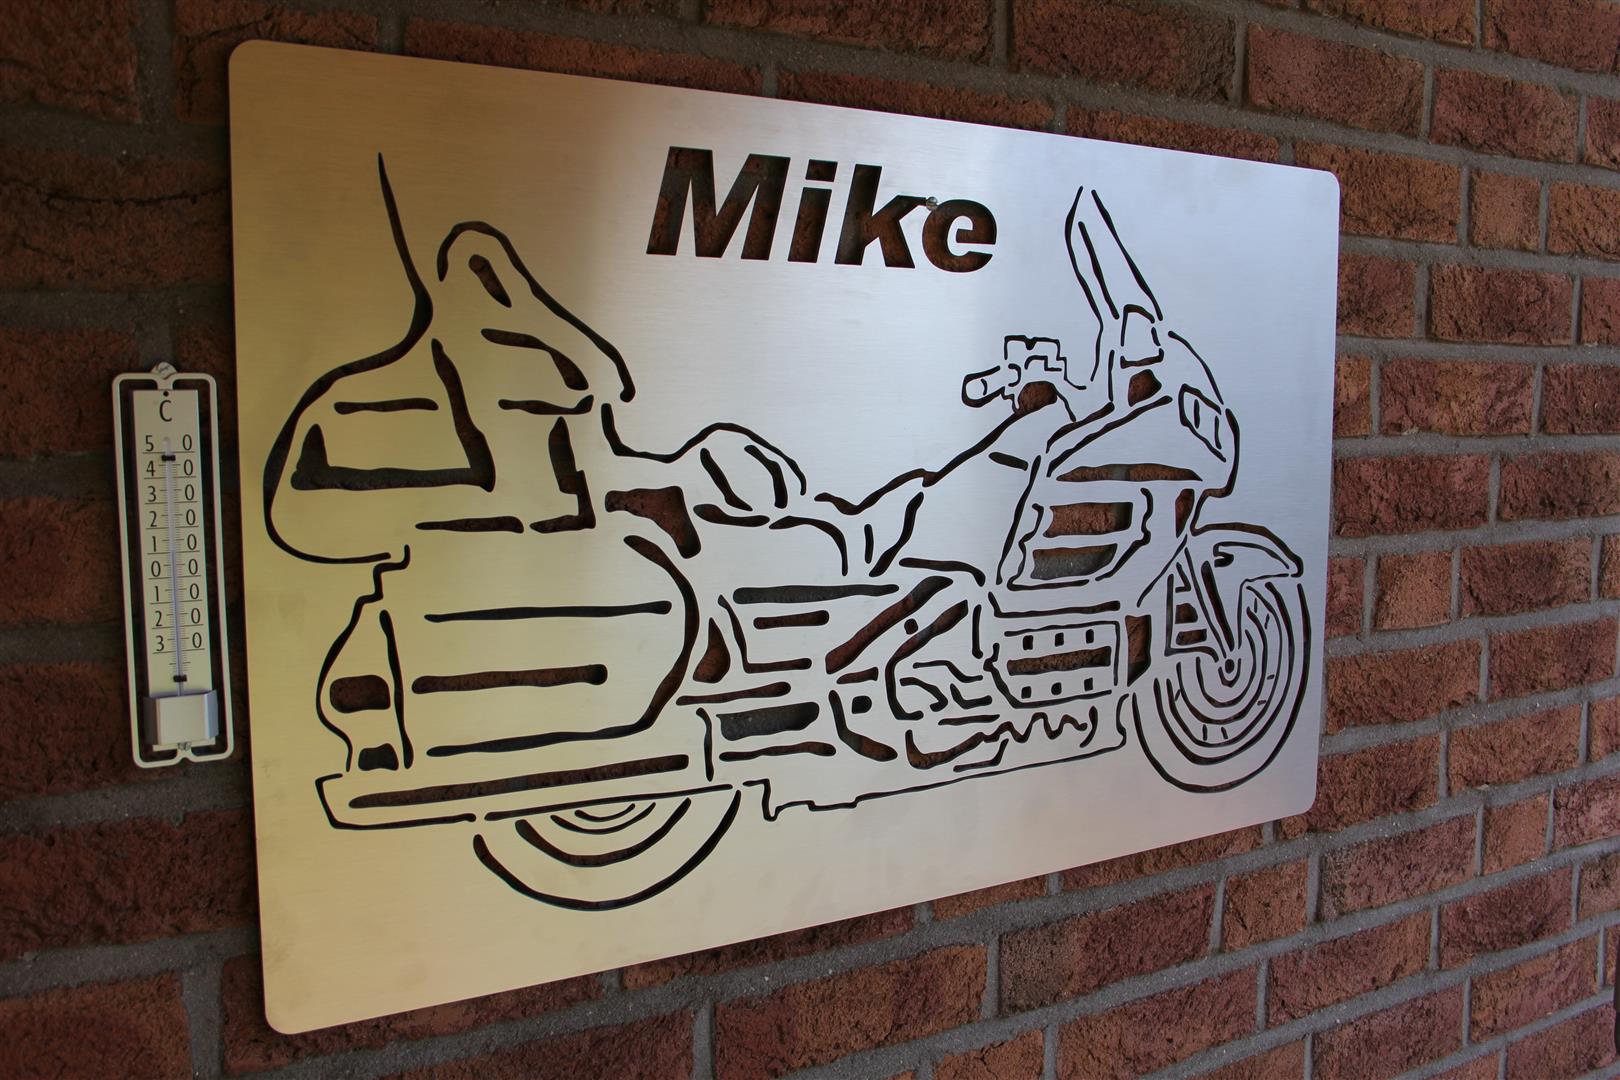
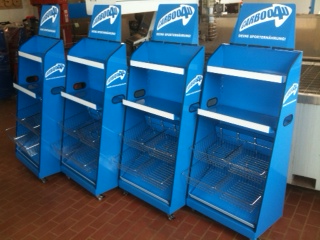
Wir sind ein kleiner Betrieb im Ortsteil von Wesel. Hauptsächlich schneiden wir mit Laser-, und Wasserstrahlschneidtechnik in nahezu allen Materialien. Dazu können wir durch unseren Trotec Beschriftungslasen viele Projekte vom Stempel bis zu Holzzuschnitten und Beschriftungen erstellen. Durch unseren Maschinenpark sind wir in der Lage komplette Baugruppen, wie z.B. Verkaufsständer, E-Bike Ladestationen oder ähnliches in ihrer gewünschten Form und Farbe herzustellen. Im Bereich Scharnierbau stellen wir ebenfalls komplette Baugruppen her, die zum weltweiten Einsatz in der Druckindustrie kommen. Da wir ein sehr gutes Netzwerk in allen Bereichen der Industrie aufgebaut haben, sind viele Projekte mit uns realisierbar. Wir entwickeln mit Ihnen neue Projekte und können sie bis zur Serienfertigung begleiten. Gerne erstellen wir CAD-Dateien zu Ihren Projekten und bearbeiten diese von einfachsten Bauteilen bis zu komplexen Baugruppen in Muster-, Klein-, und Serienfertigung.
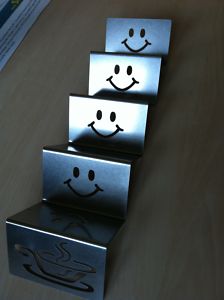
Der Laserstrahl
Das Laserschneiden setzt sich aus zwei gleichzeitig ablaufenden Teilvorgängen zusammen. Zum einen beruht es darauf, dass der fokussierte Laserstrahl an der Schneidfront absorbiert wird und so die zum Schneiden benötigte Energie einbringt. Zum anderen stellt die konzentrisch zum Laser angeordnete Schneiddüse das Prozessgas beziehungsweise Blasgas bereit, das die Fokussieroptik vor Dämpfen und Spritzern schützt und weiterhin den abgetragenen Werkstoff aus der Schnittfuge treibt. Je nach der im Wirkbereich erreichten Temperatur und zugeführten Prozessgasart stellen sich unterschiedliche Aggregatzustände des Fugenwerkstoffs ein.
Die Ausbildung der Schnittfuge geschieht beim Schmelzschneiden durch kontinuierliches Aufschmelzen und Ausblasen des Schneidwerkstoffs mit einem reaktionsträgen oder inerten Gas. Der Gasstrahl verhindert zusätzlich ein Oxidieren der Oberfläche. Hier wird vorwiegend Stickstoff verwendet. Die Gasdrücke erreichen hierbei bis zu 22 bar (Hochdruck-Inertgas-Schneiden). Durch den geringen Absorptionsgrad des Werkstoffs sind die Schnittgeschwindigkeiten beim Schmelzschneiden unter anderem abhängig von der verfügbaren Laserleistung. Das Verfahren kommt meist zum Einsatz, wenn oxidfreie Schnittfugen bei Edelstählen gefordert werden. Aluminiumlegierungen und hochschmelzende Nichteisenlegierungen stellen eine weitere Anwendung dar. Auch normaler Baustahl wird bei Dicken bis ca. 6 bis 10 mm manchmal mit Stickstoff geschnitten, da die Schnittkanten für eine spätere Lackierung oder Pulverbeschichtung dann nicht mehr nachbearbeitet werden müssen.
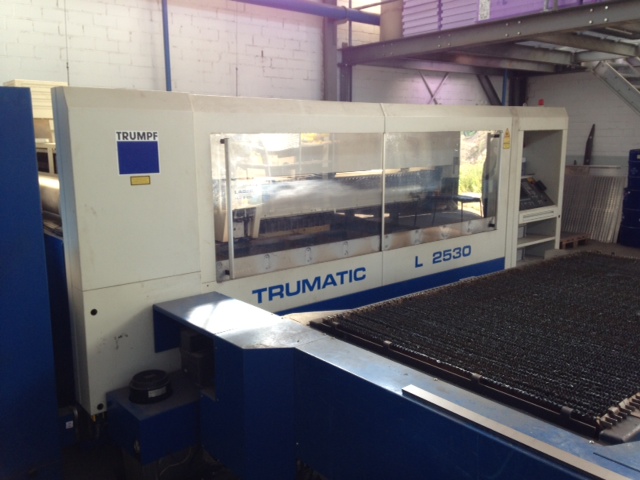
Eine hohe Schnittqualität ist durch eine geringe Riefenbildung auf den Schnittkanten und die fehlende Gratbildung an der Unterseite des Schnittes charakterisiert. Der Laserstrahl verflüssigt das Material hierbei nicht nur auf der Schneidfront, sondern halbkreisförmig bis zu den Schnittflanken. Durch den kontinuierlichen Vorschub und dem einhergehenden schmelzen des Materials kann der Werkstoff auf den Schnittkanten verfestigen. Die Erstarrung geschieht hierbei Wellenförmig, welches einhergehend die charakteristische Riefenstruktur bzw. die Rauheit des Schnittes definiert. Eine Bart- oder Gratbildung entsteht durch zu geringe antreibende Kräfte der Gasströmung, sodass die Schmelze nicht vollständig ausgetrieben werden kann. Schmelztropfen an der Schnittunterkante können erstarren und bilden einen mehr oder minder stark anhaftenden Bart/Grat. Zu den Parametern, die die Schnittqualität beeinflussen, gehören u.a. die Fokuslage, die Vorschubgeschwindigkeit, die Laserleistung, die Intensitätsverteilung oder auch der Schneidgasdruck.
Der Wasserstrahl
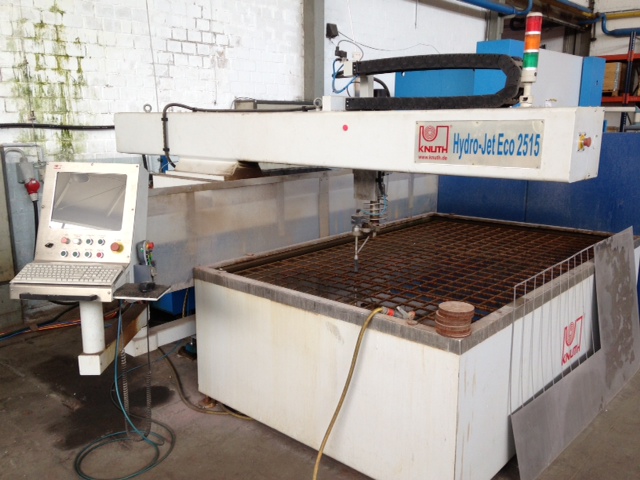
Beim Wasserstrahlschneiden werden Werkstücke durch einen Hochdruckwasserstrahl geschnitten. Der Wasserstrahl hat dabei einen Druck von bis zu 6000 bar. Der Vorteil des Wasserstrahlschneidens gegenüber dem Laserschneiden oder Brennschneiden ist, dass das Material nur sehr gering erwärmt wird. So entstehen weder Verzug noch Materialverfärbungen. Beim Wasserstrahlschneiden unterscheidet man zwischen dem Abrasivschneiden und dem Reinwasserschneiden. Beim Reinwasserschneiden wird nur mit Wasser geschnitten, beim Abrasivschneiden wird zusätzlich noch ein feiner Abrasivsand verwendet.
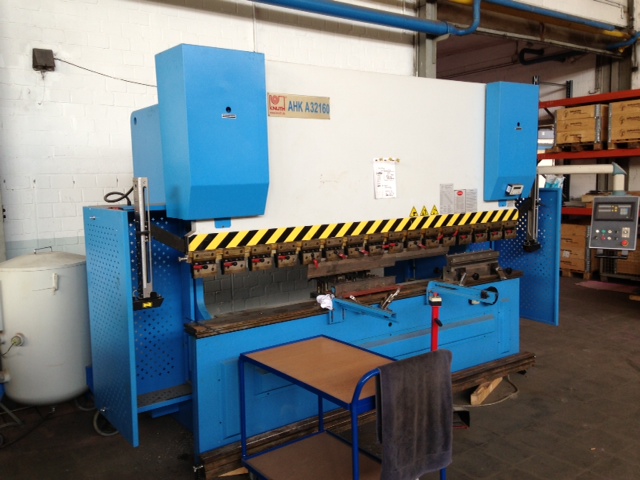
Biegen & Abkanten
- Stahl, Edelstahl, Aluminium (max. Länge 3000 mm, Materialstärke 0,8 – 10 mm)
- Kunststoffe (max. Länge 1000 mm, Materialstärke 0,5 – 8 mm)
- Rundrohre (Materialstärke 0,5 – 3 mm , Max. Rohrdurchmesser 80 mm)
Schweisstechnik
- WIG Baustahl, Edelstahl und Aluminium
- MAG Baustahl und Edelstahl
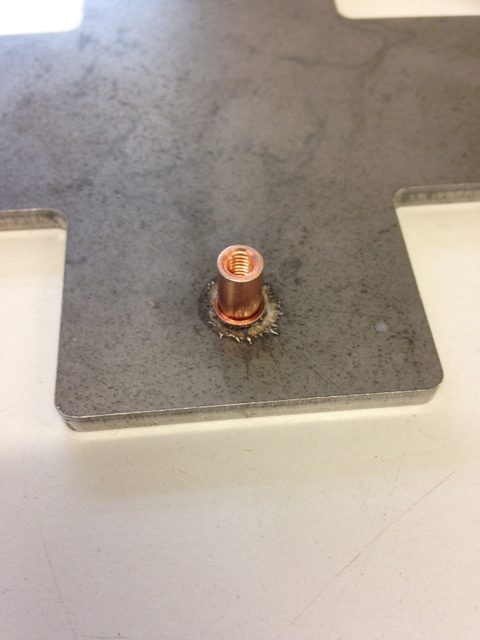
- Bolzenschweisstechnik Stahl, Edelstahl und Aluminium bis Durchmesser 8 mm , Länge 80 mm